多功能液压整机与大平方配点压式模具 端子压接自动化设备的卓越之选
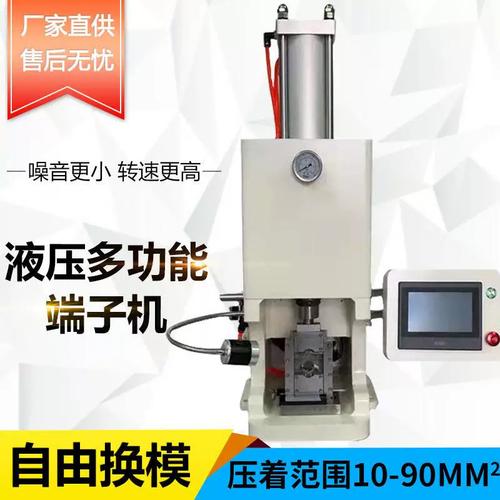
在现代电子、电气及汽车制造领域,线束加工的精度与效率直接决定了产品的可靠性与生产成本。端子压接作为线束连接的核心环节,其质量取决于压接设备与模具的匹配程度。集高吨位、多功能、自动化于一体的液压整机,结合大平方配点压式模具,正在成为高端端子压接加工的旗舰解决方案。\n\n### 一、液压整机:动力与稳定性的基石\n\n不同于传统机械或气动压接机,多功能液压整机采用液压驱动系统,通过液压油缸产生平稳、巨大的压接出力。其优势体现在:\n\n- 高吨位输出:轻松应对大平方线径(如35mm²、50mm²、70mm²甚至更大)及极厚绝缘皮或高强度端子。\n- 压力精准可控:通过溢流阀或比例阀调节系统压力,确保不同规格端子获得恒定且精确的压接高度和拉拔力。\n- 多重保护机制:具备过载保护、油温冷却及压力自动补偿功能,保障长时间连续作业。\n- 模块化设计:机身与动力单元灵活组合,可适配多种模具接口,实现一机多用。\n\n### 二、大平方配点压式模具:实现高品质压接的关键\n\n“配点压式模具”专为粗线径端子设计,所谓“点压”是指在端子压接部位通过模具局部凸点集中施压,形成低接触电阻、高机械强度的压接点。配合大平方端子(如管状端头、环形端子、SC/DT系列),这种模具具备以下特性:\n\n- 专用轮廓匹配:模具上下模的压接腔严格对应端子截面形状与线径,避免压伤线芯或不必要的变形。\n- 应力分散设计:通过多段圆角与过渡区减轻应力集中,防止端子开裂或线束松脱。\n- 定点压实作用:在压接区中心或对称位置精确施压,使铜丝与端子内壁紧密贴合,减少空隙。\n- 耐磨与更换快速:采用优质合金钢并推荐镀钛处理,延长模具寿命;快速夹紧系统令换模时间缩短到数分钟。\n\n### 三、自动化设备闭环:从放线到检测的一体化\n\n全面自动化是大规模线束生产的重要保障。当前液压整机通常集成以下功能模块:\n\n1. 自动送线系统:伺服电机驱动,实现定长精确下料,误差控制在±(0.5~1)mm。\n2. 剥皮机构:旋转或径向剥离装置,对大平方电缆进行完整无划伤剥皮。\n3. 端子供给与定位:振动盘或带式送料,确保每个端子被精确定位在压接中心。\n4. 压接执行:液压缸带模具完成压接循环,速度在2-6秒/次之间。\n5. 数字化监控:压接压力曲线实时监测(CFM/CSM系统)或压接高度取样检测,一旦异常即报警停机。\n6. 出料与打标:成品分类存放,可集成喷码/激光打标进行追溯。\n\n### 四、选型与使用建议\n\n- 按线径与端子型号匹配模具:切勿小模具压大平方线,压接面积过大将导致压力不足或模具损坏。\n- 设定合理压接参数:根据端子制商推荐压接高度值校准设备,每批次进行拉拔力测试。\n- 维护液压系统:定期更换液压油(建议每年或每2000小时),清洗吸油滤芯。\n- 遵循安全规程:加装红外光栅或双手启动,防止意外压伤。\n- 预判模具损耗:每次换模检查工作表面有无磨损或焊接瘤,并及时修磨。\n\n整套液压数控多功能端子压接自动化线将人工从繁重的手动作业中解放出来,其压接点接触电阻平均低于0.2mΩ,拉拔力符合UL486A/VDE 0627等标准,力助企业从“制造”向“智造”转型。对于涉及新能源高压线束、重型轨道车辆、矿用防爆电缆及精密电控成套设备的厂家来说,这种高功效、操作一体的大平方配点压高效机型作为主力模具压接核心装备,无疑是产品质量保证。”
}
如若转载,请注明出处:http://www.hensena.com/product/63.html
更新时间:2026-10-18 10:27:24